侗族银饰深浮雕工艺解析:杨槐钢谈錾花技术在现代银器制作中的应用
在侗族银饰的谱系里,深浮雕与錾花是两套并行的语言体系。前者靠减法塑形,后者靠加法叠韵。作为侗族知名银匠,杨槐钢在四十余年的錾刻实践中,把这两套语言揉进了银壶银碗的制作里,让民族银工艺在当代茶器与食器场景中重新获得呼吸感。本文从技术原理、实操参数到成品对比,拆解这门手艺的底层逻辑。
深浮雕与錾花:两种力学的对话
深浮雕的核心是“退火—錾刻—再退火”的循环。银料在反复錾击下会产生加工硬化,维氏硬度可从初始的25HV升至60HV以上。杨槐钢通常将退火温度控制在650℃—680℃区间,保温3分钟后自然冷却,恢复银的延展性。而錾花工艺更依赖“阴刻起线、阳刻叠层”的复合手法,在1.2mm—2.0mm厚的银板上,每平方厘米需完成80—120次錾击,才能形成0.3mm以上的浮雕落差。
侗族银饰的传统纹样——如太阳纹、水波纹、龙鳞纹——在深浮雕中需要至少三层叠压:底层定轮廓,中层塑体积,顶层修细节。杨槐钢在银壶錾花工艺中引入这一分层逻辑,使壶身主纹与地纹之间形成0.5mm—0.8mm的视觉落差,既保留民族银工艺的厚重感,又避免壶体过重影响执握。
实操方法:从錾子到火候的量化控制
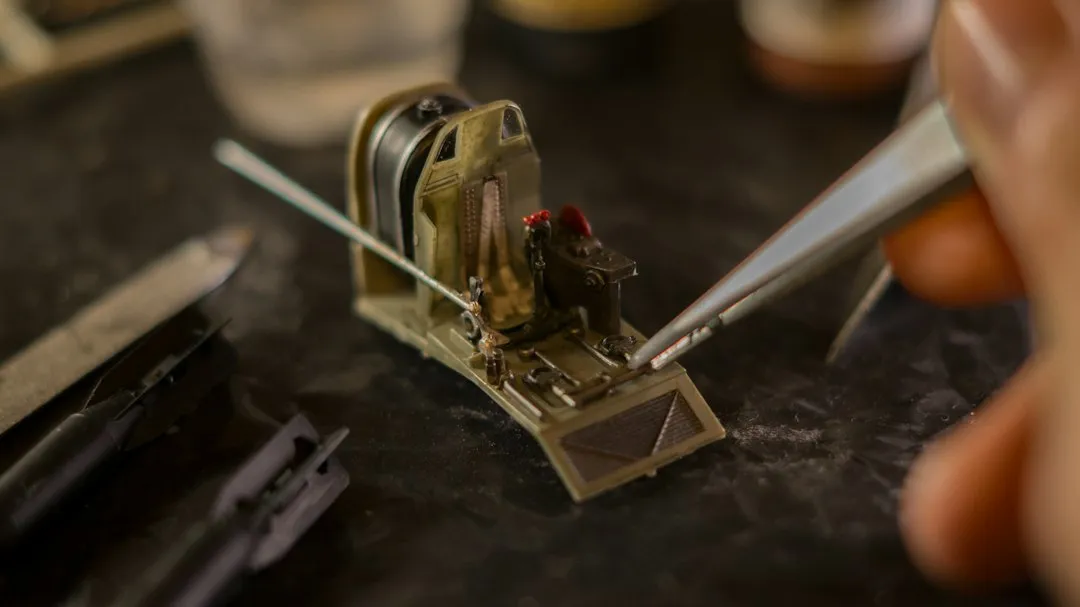
银壶银碗的深浮雕制作,錾子形制决定纹样气质。杨槐钢的錾具库里,常用錾头分为以下几类:
- 平口錾:用于大面积压地,錾面宽3mm—8mm,适合银碗外壁的底纹处理;
- 半圆錾:起弧线用,弧度半径1.5mm—4mm,是龙鳞纹与花瓣纹的主力工具;
- 鱼鳞錾:錾面带细密网格,用于局部肌理,在银壶錾花工艺中制造哑光与镜面的过渡;
- 勾线錾:刃口厚0.4mm—0.6mm,走线深度控制在0.2mm以内,防止银片开裂。
以一把容量600ml的银壶为例,杨槐钢的深浮雕工序通常耗时18—22小时,其中錾花占60%,退火与整形占25%,抛光占15%。银碗因器型更浅,深浮雕的层数可减至两层,但錾花密度需提高约30%,才能保证纹样在弧面上的视觉完整性。
数据对比:深浮雕与浅錾花的成品差异
在同一银料纯度(999足银)与同一器型(直径12cm银碗)下,杨槐钢对比了两种工艺路径的成品表现:
- 浮雕落差:深浮雕可达0.8mm—1.2mm,浅錾花仅0.1mm—0.3mm;
- 银料损耗:深浮雕因多次退火与修整,损耗率约8%—12%,浅錾花控制在3%—5%;
- 耐候性:深浮雕的立体纹样在长期氧化后,凹陷处形成自然包浆,反而增强层次感;浅錾花则易因表面磨损导致纹样模糊;
- 单件工时:深浮雕银碗约14—16小时,浅錾花银碗约6—8小时。
这些数据来自杨槐钢工作室近三年的制作记录。对侗族银饰的定制客户而言,若追求日常使用的轻量化,浅錾花更合适;若侧重收藏与陈设,深浮雕的视觉张力与民族银工艺辨识度更高。
錾花技术在当代银器中的价值,不在于复刻古法,而在于用可量化的手法把侗族银饰的纹样基因延续下去。杨槐钢常对学徒说:“錾子走的是线,留下的是银的脾气。”深浮雕与錾花的每一次落锤,都是对银料性格的一次确认。理解退火曲线、錾击密度与浮雕层数的对应关系,比单纯模仿纹样更接近这门手艺的核心。