杨槐钢带你了解侗族银饰深浮雕錾花工艺的技术特点
发布时间:2026-09-28
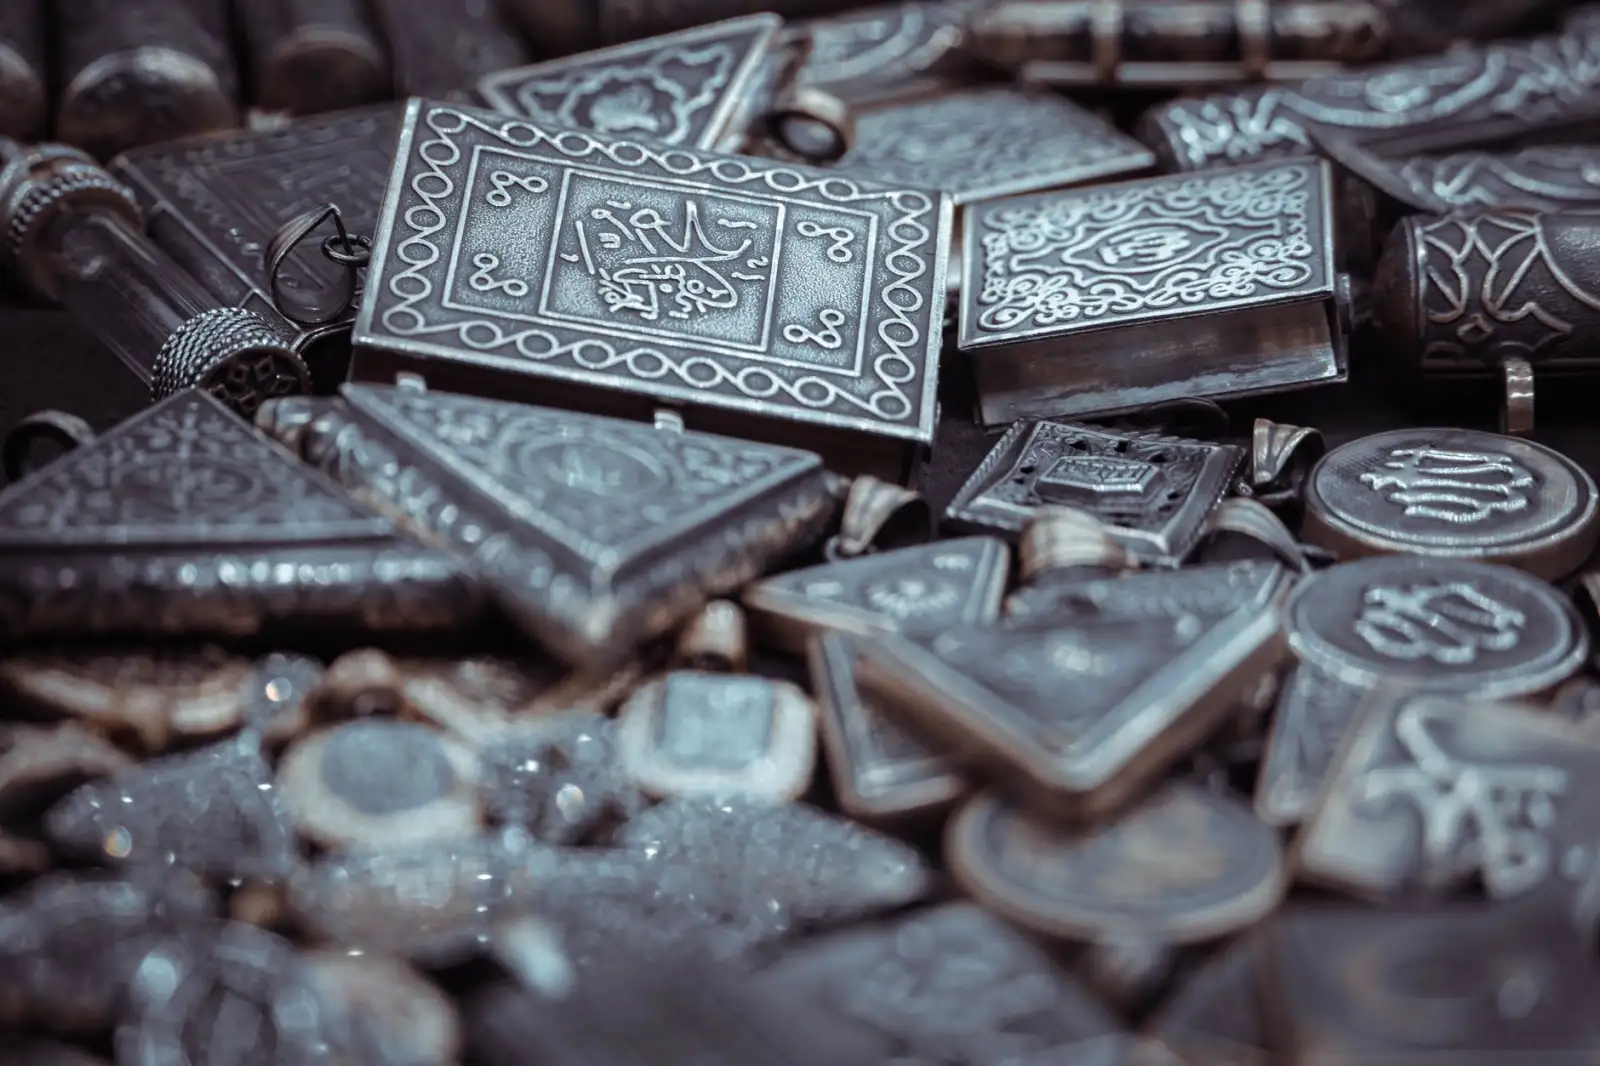
在黔东南侗族地区,银饰不仅是装饰,更是一部穿在身上的史书。而深浮雕錾花工艺,正是这部史书中最具立体感的章节。杨槐钢作为侗族知名银匠,从业三十余年,经手的银壶银碗不下千件,他常说:"浅錾看线,深錾看骨。"这句话点出了深浮雕与普通錾刻的本质分野。
深浮雕錾花的成型原理
与平面錾刻不同,深浮雕要求纹样从银板表面凸起3至8毫米,形成真正的三维层次。其核心在于分层退火与反向捶揲的配合:银板在錾刻过程中会因冷作硬化变脆,必须每錾完一层就重新退火至暗红色,恢复延展性后再继续加深。杨槐钢的做法是"三退三錾"——粗錾定轮廓、中錾塑体量、细錾修肌理,每一轮退火温度控制在620℃至680℃之间,温差超过20℃就会导致银面起泡。
从银板到银壶:实操中的关键控制点
以一把经典侗族银壶为例,深浮雕錾花需经历以下步骤:
- 贴样与描线:将侗族传统纹样(如太阳纹、龙鳞纹)用松香固定于银板,以钨钢针勾勒基准线,线宽控制在0.3毫米以内。
- 起底錾:用钝头錾沿轮廓外沿轻击,使银料向中心聚集,形成初步凸起。此阶段每平方厘米需承受约80次锤击。
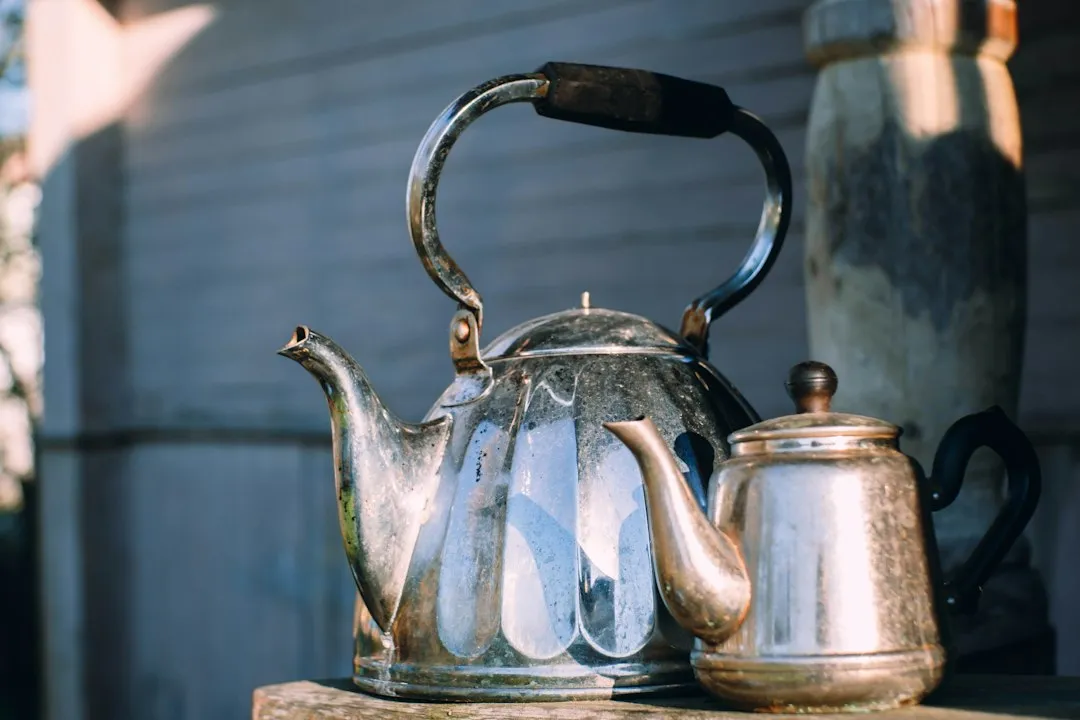
- 塑形与修整:换用不同弧度的圆头錾,从背面顶出主体造型,正面再以平錾压实边缘。杨槐钢特别强调:银壶錾花工艺的难点在于壶身弧面与浮雕走向的匹配,纹样必须顺应壶体曲率,否则烧水后受热膨胀会导致浮雕开裂。
- 细錾开脸:在凸起面上以极细錾刀刻出毛发、鳞片等微观纹理,刀口深度不超过0.5毫米。
数据对比:深浮雕与浅錾的工艺差异
以同一纹样(直径8厘米的侗族太阳纹)为测试对象,两种工艺的表现差异如下:
- 凸起高度:深浮雕3-8mm vs 浅錾0.5-1.2mm
- 退火次数:深浮雕4-6次 vs 浅錾1-2次
- 单件工时:深浮雕约36小时 vs 浅錾约9小时
- 银料损耗率:深浮雕12%-18% vs 浅錾5%-8%
- 适用器型:深浮雕多用于银壶银碗等立体器皿,浅錾则常见于银片、银锁
这些数据来自杨槐钢工作室近五年的生产记录。他坦言,深浮雕的银料损耗高,但成品在光影下的层次感是浅錾无法替代的——这正是民族银工艺中"以料换韵"的智慧。
结语
深浮雕錾花不是单纯的技术堆叠,而是对银料性格的深度对话。杨槐钢常对徒弟说:"錾子走多深,银会告诉你。"对于想进入这一领域的匠人,建议先从浅錾练手三年,再接触深浮雕——因为每一次退火与锤击的节奏,都决定了最终浮雕是"活"的还是"死"的。