侗族银壶錾花工艺技术解析:从选料到成型的完整流程
发布时间:2026-11-04
一把侗族银壶从银料到成品,中间要经过十几道工序,其中錾花环节的成败直接决定了器物的艺术价值。作为侗族知名银匠,杨槐钢在长期实践中形成了一套可复用的技术路径,本文从选料、退火、錾刻到成型逐项拆解,供同行与爱好者参考。
一、选料与预处理:纯度不是越高越好
侗族银饰传统上多用足银(含银量99%以上),但银壶錾花对材料有更细的要求。杨槐钢的经验是:壶身用999足银保证延展性与安全性,而壶嘴、壶把等需反复受力部位可掺入微量铜,将硬度调至HV 45-55区间,减少錾刻时的塌陷风险。银料入炉前需做光谱检测,确认无铅、镉杂质——杂质超0.3%就会在深浮雕处产生微裂纹。
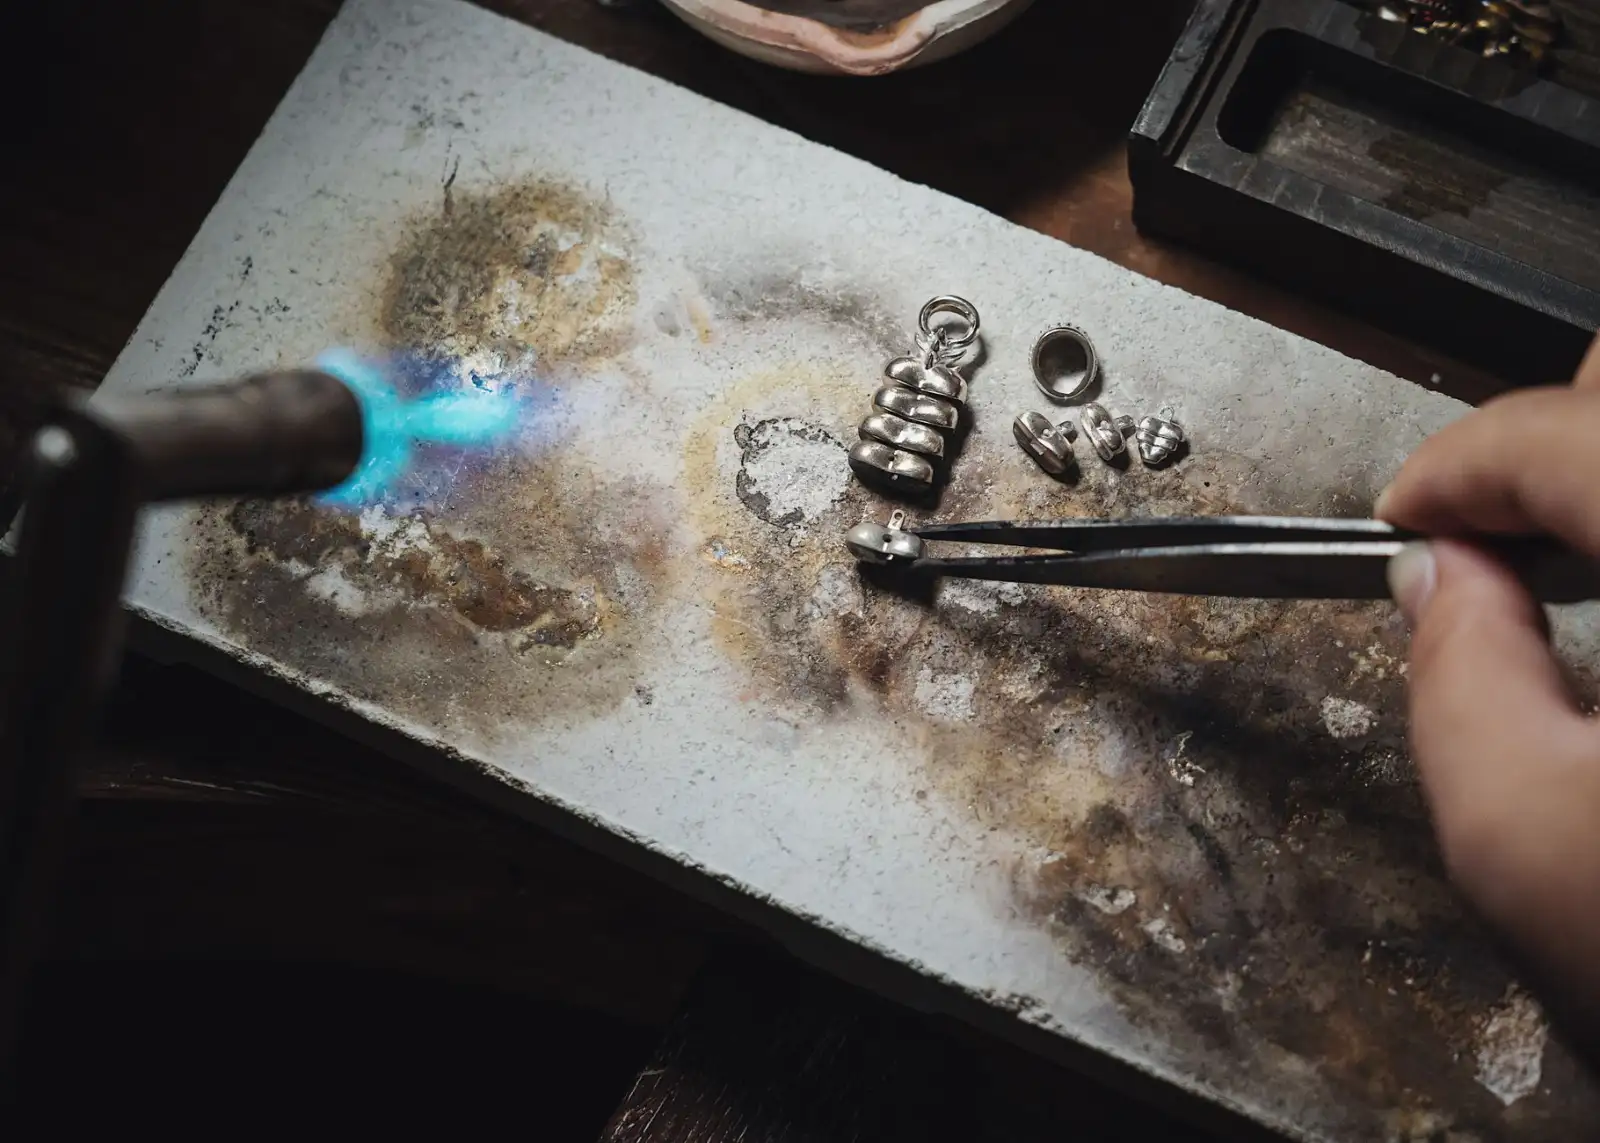
预处理阶段包括锻打排气与多次退火。银锭在600-650℃退火后自然冷却,晶粒细化,延展性提升约20%,这是后续錾花不崩口的前提。
二、錾花工艺的核心:从描样到深浮雕
侗族银壶錾花工艺分阴錾与阳錾两条路线。阴錾用于纹样勾线,阳錾则通过背面顶錾形成深浮雕效果,浮雕高度可达3-5mm,这是侗族银壶区别于普通素面银壶的关键。
- 描样:用松香与植物油调制的粘合剂将银板固定于胶板,按侗族传统纹样(如太阳纹、鱼纹、鼓楼纹)描线,线宽控制在0.5mm以内;
- 勾錾:用钝角錾沿轮廓走线,力度均匀,避免划穿银板;
- 顶錾起鼓:翻转银板,从背面用圆头錾逐点顶压,每点位移不超过1mm,分3-4遍渐进成型;
- 修整压光:用玛瑙刀压光凸起面,消除錾痕并提升反光质感。
杨槐钢强调,深浮雕的层次感来自“背面顶、正面修”的配合,单面錾刻无法做出侗族银壶银碗那种立体饱满的视觉效果。
三、成型与后处理:焊接与做旧的分寸
壶身与壶嘴、壶把的焊接多用银焊片,熔点需低于母材80-100℃,防止退火软化已錾好的纹样。焊接后整体校形,再用细砂纸逐级打磨至800目,最后以硫化钾溶液做局部做旧,使深浮雕凹陷处颜色加深,凸起面保持亮银,形成明暗对比。
作为侗族银匠大师,杨槐钢在民族银工艺的传承中坚持手工錾刻为主、机械为辅的原则:批量银壶银碗可用冲压出粗坯,但纹样细节仍须手工完成,否则失去侗族银饰的灵动气韵。
四、案例:一把深浮雕银壶的工时账
以杨槐钢工作室一把容量800ml的深浮雕银壶为例:选料与退火约2小时,描样勾錾6小时,背面顶錾起鼓分四遍共14小时,修整压光5小时,焊接成型与后处理7小时,合计约34工时。其中錾花环节占比近六成,这也解释了为何侗族知名银匠的作品周期长、产量有限。对采购方而言,了解这一流程有助于判断银壶錾花工艺的真实水准——纹样是否立体、錾痕是否均匀、背面是否有对应顶痕,都是可验证的技术细节。